行业洞察
球头是怎么造出来的:锻造、机加、热处理与采购审核工艺细节
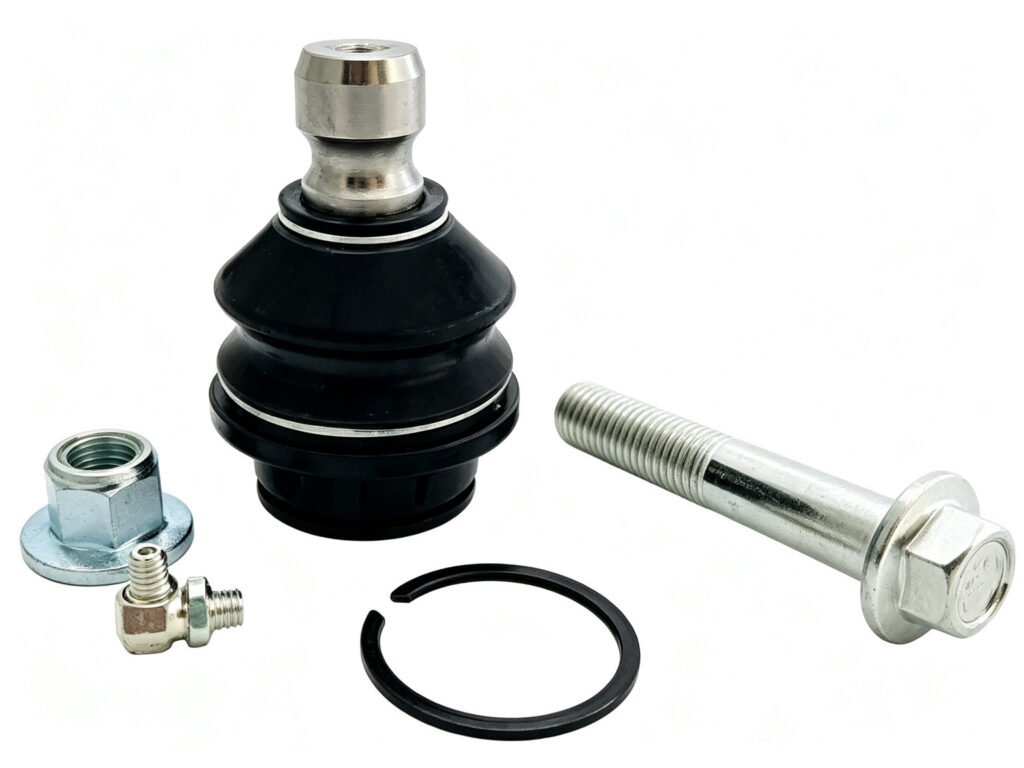
底盘球头总成很少栽在月底赶工那最后一哆嗦,真正埋雷的往往是前面五道工序里某一步跑偏了:锻造折叠没磨干净、球窝机加出来微微失圆、感应线圈在球座接触面上留了一圈软带、球销螺纹图省事直接车削而不滚压,或者防尘罩卡箍压装时带了褶。这些暗病在成品外观上根本看不出来,装车跑起来之后才会一个个冒头,轻则松旷异响,重则防尘罩早早破损,甚至球销直接从球窝里拉脱。下面按从钢坯下料到成品装箱的顺序,把每道工序该卡死的关键参数捋一遍,并整理出采购审厂和收货时能直接拿去核对的提问清单。至于成品出厂前怎么测,文末相关的出厂质量关卡文章会单讲,这里只盯紧制造过程。
速查:六道制造工序各自卡什么
| 工序 | 关键控制点 | 工艺失控后果 | 采购审厂必查证据 |
|---|---|---|---|
| 钢坯与锻造 | 钢材牌号、球部与杆部的锻造金属流线、脱碳层切除 | 锻造折叠与夹层成裂纹源,晶粒粗大拉低疲劳寿命 | 钢材材质证明、锻造工艺卡、足以车净脱碳层的加工余量 |
| 球窝与球面机加 | 球面半径、圆度、表面粗糙度、储油槽位置 | 接触应力集中、油膜破裂,早期出现摆动旷量 | 按料号出具的三坐标(CMM)圆度报告与粗糙度实测值 |
| 感应淬火 | 仅硬化球座接触面的硬化层深度与硬度,心部保持韧性 | 软点快速磨穿,过硬化则产生淬火裂纹 | 从表层到心部的硬度梯度曲线,加每批硬化层深度实测记录 |
| 螺纹成形 | 滚压螺纹(搓丝),金属流线连续且牙底带残余压应力 | 切削螺纹(车丝)切断流线、留下应力集中源,交变载荷下早断 | 工艺卡写明滚压成形、螺纹通止规记录、径向跳动检查 |
| 防尘罩、润滑脂与装配 | 防尘罩胶料配方、卡箍压装密封、脂种与加注量、摆动力矩 | 进水进砂、润滑脂漏失、球头装配后发卡或过松 | 胶料配方与耐臭氧试验、润滑脂规范、摆动力矩抽检记录 |
| 出厂验证 | 拉脱力(拔脱力)、疲劳循环、中性盐雾试验、轴向/径向间隙 | 装车早期脱开或锈蚀,出事后无法追溯对应批次 | 与具体料号、生产批次绑定的出厂检验报告 |
一、钢坯与锻造:让金属流线顺着受力方向走
球销一头是球头,另一头是螺纹,中间承担着整套载荷传递。想把这根受力杆造得最脆,最快的办法就是拿一根实心圆棒直接上车床车出来。锻造能让金属晶粒组织沿着球部和杆部轮廓连续延展,使锻造金属流线顺着弯曲载荷的方向走,而不是横向截断;直接机加出来的圆棒车削件,每到一个台阶和截面突变处就把流线车断一截,而这些截面变化处恰好就是弯矩应力最集中的薄弱点。
经典专利文献里的结构给出过一套参考样板:以中碳钢毛坯锻造杯形壳体,点名可用 SAE 1040 牌号,在实施任何硬化热处理前,锻后布氏硬度控制在 143–229 HB [1]。这个硬度区间给后续工序留出“软中带韧”的底子,零件此时既好机加,也扛得住后续冷作变形,硬化工序留到后面专做在真正受磨的工作面上。
脱碳层是工艺隐患,不是外观卖相问题
钢坯在锻造炉里高温加热时,表层碳元素会氧化流失,形成一层脱碳层。这层钢含碳量不够,后面进感应线圈淬火时形不成足够的马氏体,表面硬度根本上不去。上述专利明确要求,锻造与精压(挤压成形)过程产生的表面脱碳,必须先靠机加彻底车除,然后才能对球座接触面做局部硬化 [1]。也就是说,球面和球窝留多少加工余量绝不是拍脑袋估算的,余量必须大到能把脱碳层一刀剥净。有些工厂图省料,直接按名义尺寸留很小的余量就车到头,成品表面看着光亮,洛氏硬度计一打照样发软。
锻造完了就要进热处理,选哪条工艺路线完全看零件承担什么功能:正火用来细化晶粒,调质用来提升本体韧性,再或者就是只把工作表面做硬的表面硬化路线 [3]。球头壳体就走最后这条路,因为内部的球座接触面和外围的安装壳体干的是两种完全不同的活。
除了常规热锻,行业里另一条路线是冷锻,工程文献对它的短板谈得很直白:球销若采用无飞边冷锻,设备能耗高,材料冷变形塑性又低,必须拆成多道次逐步成形,模具磨损也很严重 [2];为此学术与工程界也一直在研究用楔横轧来提高球销成形效率 [2]。这并不是说冷成形不能用,而是得看零件几何形状和批量大小来定工艺路线,采购起码要弄清楚手头拿到的报价到底是用哪种工艺做出来的。
中碳钢热锻加热温度通常在 1100–1250 ℃ 之间,具体随钢号和炉型微调。这个温区属于行业惯例参考值,不是强制标准,供应商的工艺卡上必须写明实际控制窗口。审厂时重点看的不是这个通用数字本身,而是车间工艺卡上有没有白纸黑字写清楚、有没有连续炉温记录,以及现场炉温是否真跑在设定窗口里。
二、机加:先修出真球圆度,再做表面淬火
锻坯出来的只是粗轮廓,球窝内腔的最终球面还得靠机加修出来。专利记载的做法是用圆盘铣刀把脱碳表皮铣掉,同时把球座接触面精加工到准确位置和最终球面几何形状,顺带清除锻模留下的拔模斜度 [1]。这道顺序是有意卡死的:先锻出粗坯,再机加出真球面,最后在这层精加工表面上做淬火。要是顺序颠倒、先淬硬再机加,发脆的硬化表层很容易崩裂,磨削余量也控制不均匀。
球面圆度直接决定这颗球头怎么磨、能撑多久。球体只要略微发椭,装进球窝后接触面积就会缩成一条窄带,局部接触压强陡升,润滑脂油膜在接触带边缘迅速破裂,微动磨损随即开始。这种件刚出厂时靠手掰照样拧得紧、能过检,装车跑上几千公里后,才会慢慢表现出摆动旷量,过小颠簸路面时底盘“咯噔”响。表面粗糙度也是同理:表面太毛糙会划破油膜,抛得过光亮又挂不住润滑脂,微观谷底存不住油。悬架球头的球面加工粗糙度在工程上常以 Ra 0.4–0.8 µm 为目标区间,不过这属于行业经验参考值,具体仍应按产品图纸确认,不能当作放之四海而皆准的死规定。
要验证这一步有没有真控住,靠嘴说不算数,必须让工厂拿出对应料号的三坐标测量机(CMM)圆度报告或圆度仪/轮廓仪粗糙度实测数据。只能口头承诺“全检目视”的工厂,等于对圆度和粗糙度根本没有控制手段。
三、感应淬火:外层硬壳扛磨损,心部韧性防脆断
球座接触面必须高硬度耐磨,外围壳体又要扛得住路面冲击不开裂。一硬一韧两个指标刚好往相反方向拉,所以热处理绝不能整件淬透,只能做局部硬化。上述专利给出的结构方案,就是通过感应加热加定向喷冷,在球座接触面上精准烧出一圈局部环状硬化区,壳体其余部位保持未淬火状态,留住材料原本的韧性 [1]。
专利里给出的参数,拿来给采购核对手头图纸做一次常识把关非常管用。以 143–229 HB 的 SAE 1040 锻件为例,有效硬化层深度控制在 0.010–0.090 英寸(约 0.25–2.3 mm),优选范围在 0.020–0.080 英寸(约 0.5–2.0 mm),表面硬度落在 40–70 HRC [1]。如果某张规格书明显偏离这个区间,要么只硬化薄薄零点几毫米,要么干脆整块淬透,采购都有理由多问一句:这个件设计出来到底打算用在什么工况上。
感应线圈里最容易出什么岔子
感应淬火说白了就是加热功率、保温时间与淬火冷却三者的动态配合,哪一项跑偏都会留下对应的故障模式。功率不足或加热时间太短,表层达不到奥氏体化温度,环面上就会留出一块软点,装车后很快就磨穿;功率过大或停留太久,表层过热导致晶粒粗化,淬火裂纹风险跟着飙升;喷淋冷却慢半拍、喷嘴偏斜或者淬火液脏了,一圈硬化层上的硬度就会忽高忽低。这种半硬半软的件甚至比整体偏软更麻烦,因为硬区和软区磨损速度不一样,球头用着用着就会偏磨歪斜。
淬火还会把残余应力锁在金属里,因此后面必须紧跟一道回火工序,在不把硬度拉低出规格的前提下把应力释放掉。如果供应商的工艺卡写到淬火就戛然而止,说明它省掉了这道关键工序,零件要么在库房放着放着自己开裂,要么装上车承受几下冲击直接蹦裂。
这一步要向供应商索取的报告不是孤零零的一个洛氏硬度点,而是沿环向多点剖切测出的硬度梯度曲线(从表层一路打到心部)。单个硬度点完全可以挑一个碰巧合格的位置敷衍过去,硬度梯度才能一眼看清硬化层到底存不存在、有效硬化层深度够不够深,以及表层硬壳向韧性心部过渡得够不够平缓。
四、螺纹成形:必须滚压搓丝,不能车床硬车
球销末端的螺纹不只是用来拧螺母的紧固结构,更是承受路面反复交变冲击的疲劳关键部位。车轮压过坑洼传上来的冲击力,全部经由锁紧螺母压进这几圈螺纹,而应力集中恰恰锁死在螺纹牙底。滚压螺纹(搓丝)靠模具挤压让金属塑性流动成形,金属流线绕着牙底保持完整连续,表层金属在搓丝过程中还同步得到了冷作强化;相反,切削螺纹(车丝)直接把牙底处的金属流线一刀切断,留下的车刀纹路正好成为一个个现成的应力集中源。
两种工艺的疲劳寿命差距非常悬殊。对比测试数据显示,在相同公称尺寸下,滚压螺纹的表面粗糙度约 Sa 0.124 µm,牙底可获得最高约 −247 MPa 的残余压应力,疲劳强度比切削螺纹高出约 50% [4]。正是这 50% 的差距,决定了一根球销能在烂路上硬扛十年不折,还是熬过两三个冬天就在螺纹根部齐根崩断。
审厂时只需核实一个直白且往往让代工厂心虚的问题:工艺卡上写的到底是不是滚压成形,产线上到底有没有滚丝机和对应牙型的滚丝轮?有些小厂嫌换滚丝轮麻烦,直接上数控车床把螺纹车出来,这种件拿螺纹通止规拧一拧照样全过,一上路跑疲劳测试立刻现原形。
五、防尘罩、润滑脂与装配:真正决定装车寿命的三样东西
防尘罩是整颗球头上单价最便宜的零件,却偏偏最常决定整颗球头什么时候报废。它的任务很纯粹:外防雨水、融雪盐和泥沙,内锁润滑脂。防尘罩一旦开裂,泥水混进润滑脂就会变成一团研磨膏,在球销和球窝之间来回研磨球座接触面,磨损速率成倍放大。正因如此,修理厂日常检车查球头时,第一眼永远先看防尘罩有没有破损 [10][11]。
防尘罩用什么胶料是一道严肃的工程选型题,不能图采购便宜随便凑合。氯丁橡胶(CR)工作温度大致覆盖 −40 到 +120 ℃,耐油性中等、耐臭氧性能良好,原料成本较低,能满足多数常规悬架球头的工况 [9];三元乙丙橡胶(EPDM)耐温范围大致覆盖 −50 到 +150 ℃,耐臭氧和耐紫外线耐候性极佳,但耐油和耐燃油性能较差 [9]。紧挨排气管或制动盘热源的球头、常年跑冬季融雪盐路的车辆,与温和气候下的常规车型完全不是同一种工况,哪怕是同一个原厂件号(OE 号),发往不同气候市场也可能需要指定不同的防尘罩胶料。
卡箍压装、加脂量与摆动力矩
装配线上有三个细节最值得采购追问,因为它们出厂时全都是哑巴缺陷,装上车才会出事。第一是防尘罩上下两端的卡箍压装:压装工装稍微偏心,让防尘罩嘴口带了褶皱或拧了劲,胶料配方再高级也熬不过一个换季。第二是润滑脂牌号和加注量:加少了,球销摆到极限角度时球面会局部干磨;加太满,球头大幅摆动时内部气压把防尘罩撑胀,久而久之直接撑裂。第三是摆动力矩,也就是球销在球窝里旋转与摆动时受到的阻力。摆动力矩过大,球头运行发卡、生热并反向拉扯防尘罩;摆动力矩过小,说明球头出厂时就已经带着预紧不足的间隙。
这三项在成品装箱后全被封死在防尘罩里面,肉眼根本无从判断,全靠车间里的摆动力矩抽检记录和润滑脂技术规范来兜底。采购审厂必须把它们写进审核清单,绝对不能算在“相信供应商自觉”那一栏。
装车故障反向追查:每种工艺缺陷对应什么症状
把制造工序和装车失效一一挂上钩,最大的实战价值在于售后索赔件回来后能精准追责到某道工位,而不被一句“路况太差、偶发损坏”糊弄过去。拆开件一看,防尘罩撕裂但里面残留的润滑脂还很干净,问题多半出在卡箍压装或防尘罩胶料老化,根子不在球座接触面;防尘罩完好无损但球销已经明显松旷,追查方向就是球面圆度超差、有效硬化层深度不够或装配预紧力不足;球销从螺纹根部齐齐断掉,多半是切削螺纹(车丝)留下的疲劳裂纹,或者杆部热处理失控;装车刚跑几千公里就发卡发涩,则指向润滑脂加注不足、出厂摆动力矩过大或防尘罩内壁干装未涂脂。
行业里的在用检验与台架加载数据,也能从侧面印证这些部位的受力严苛程度。按照 TRW 售后技术指南针对该类球头结构给出的标准,在悬架正常承载状态下测量,球销相对壳体的轴向弹性位移不应超过约 2.0 mm [6]。在转向球头的实验室功能研究中,19–21 mm 球销直径试件施加的径向试验力约 ±1000 N、轴向约 ±400 N,而 22–32 mm 球销直径则提升到径向约 ±3000 N、轴向约 ±1000 N [5]。这些数字是实验室验证的加载条件,而非修理厂的磨损报废限值,但它们清楚标出了球面硬化层和螺纹牙底必须扛住的载荷量级。
表面防腐则是同一套逻辑下的慢性消耗战。按照 ISO 9227 进行中性盐雾试验,是业内评估表面涂层耐蚀性的通用方法 [7];在常见腐蚀试验规范中(如 DIN EN ISO 9227 NSS),试验时长从 96 小时到 1000 小时不等,具体取决于要验证哪一档防护等级 [8]。发往沿海潮湿或冬季撒盐市场的底盘件,采购方通常会在图纸上为功能面明确写死 480–720 小时的中性盐雾要求 [12]。说白了,具体盐雾小时数必须白纸黑字写进技术协议或图纸,图纸上没标过的时长,供应商自然没有义务按高标准给你做。
按采购角色拆开看:各自该盯死哪些审核项
独立售后经销商与品牌商
做独立售后批发,批与批之间的质量稳定性远比某一次漂亮的送样测试更重要。收货时要的是与当前生产批次一一绑定的检测报告,不能拿三年前的一份通用型式试验报告顶数;同时必须提前敲定:供应商只要更换锻造外协厂、更换钢厂或调整防尘罩胶料配方,必须怎么走书面通知。合同一条严格执行的“工艺变更通知(PCN)”条款,比产品多一两点硬度值钱得多,因为第二年大面积客诉索赔的,十有八九是供应商悄悄换了廉价防尘罩胶料的那几批货。
主机厂(OEM)与一级供应商项目采购
在配套项目里,制造过程控制本身就是产品的一部分。PPAP 提交资料里必须包含锻造工艺流程图、标明硬化层深度与硬度上下限的热处理规范、螺纹滚压工艺文件、防尘罩胶料与耐臭氧试验报告,以及覆盖上述每一步的现场控制计划。针对硬化层深度、螺纹完整性、摆动力矩这几项特殊特性,工厂必须拿出 SPC 统计过程控制数据,追溯链条也得从钢材炉批号一直贯通到成品出库件号。如果供应商连一份完整的硬化层硬度梯度报告都掏不出来,哪怕手送样品台架测试数据再漂亮,这套 PPAP 也算不合格。
车队与修理厂
到了一线修理厂和车队备件库,能落地的把关动作更集中:严格按原厂件号(OE 号)或已核实的交叉互换号采购;装车拆盒时先顺手捏一圈防尘罩,看卡箍有没有压牢、橡胶裙边有没有压褶;装车必须按规定拧紧力矩锁紧,装完后做好四轮定位。做工再规整的一颗球头,只要安装前防尘罩被工具划伤或装歪扭曲,装车后的坏法和低质杂牌件一模一样,最后挨车主投诉的还是门店自己。
关于禾田汽车工业
禾田汽车工业自 1998 年起在安徽芜湖专注底盘与悬架零部件制造,厂区占地 16 万平方米,质量管理体系自 2008 年起持续认证(原 ISO/TS 16949,2017 年升级为 IATF 16949:2016),厂内建有 CNAS 认可实验室,累计获得 100 余项专利,产品出口全球 50 多个国家。我们的球头与稳定杆连杆(又称平衡杆连杆)产品线均按原厂件号(OE 号)与车型平台编目,现行在供料号可点击下方产品分类页查阅。
常见问题
锻出来的球销真的比实心圆棒车出来的更结实吗?
在同等钢材牌号和相同截面尺寸下,确实更结实。锻造能把金属流线沿球头和杆部连续留下来,而车削加工会在每一个台阶和截面突变处把流线切穿,而那些位置偏偏是弯曲应力最集中的地方。这是材料内部结构承载力的差别,跟表面好看不好看没关系,也是同样强度要求下锻件能做得比机加件更轻的原因之一。
球头球座接触面的硬化层深度多少合适?
经典结构专利给的参考区间是 0.25–2.3 mm,优选 0.5–2.0 mm,表面硬度 40–70 HRC(以 SAE 1040 锻件为例)[1]。这组数据拿来当审图常识校验边界就行,不能当成所有车型的统一硬标准:最终以具体图纸公差为准,并且必须要求供应商提供从表层到心部的硬度梯度实测报告,单点硬度读数不算数。
滚压螺纹(搓丝)真比切削螺纹(车丝)耐用吗?
在抗疲劳寿命上差距非常大。对比试验数据表明,滚压螺纹的疲劳强度比同规格切削螺纹高出约 50%,牙底带有最高约 −247 MPa 的残余压应力,牙底表面也光滑得多 [4]。两者的静态拉脱力可能相差不大,但真正拉开生死线的是上车后的反复交变冲击,而悬架球头天天扛的就是这种交变载荷。
新换上的球头不到一年就松旷,毛病多半出在哪?
排在第一位的是防尘罩失效:卡箍压装带了褶、胶料冬天发硬开裂,或者安装时被撬棍工具刮破,泥水砂砾直接灌进去把球面磨垮。排在后面的常见原因是感应淬火跑出工艺窗口留下了局部软点,以及装配时润滑脂没加够。这几项问题在出厂验收外观时全都看不见,所以工厂的过程控制记录和零件本身一样关键。
防尘罩胶料真有讲究吗,不都是黑橡胶?
讲究很大。氯丁橡胶(CR)耐温大约 −40 到 +120 ℃,耐油性中等;三元乙丙橡胶(EPDM)耐温大约 −50 到 +150 ℃,耐臭氧和耐紫外线极好,但耐油性差 [9]。装在发动机或刹车高温辐射区附近的球头,与常年跑冬季融雪盐路的球头,适用的配方完全不同,胶料选错,里头的球面机加淬火做得再精致也会提前报废。
从成品外观能分辨热处理做对没做对吗?
基本看不出来。带着局部软点的件和热处理完全合格的件,全新状态下外表一模一样,差异要等装车跑了几千公里之后,才会在磨损速度上体现出来。采购入库检验唯一靠谱的手段是核对随批文件:看清楚与该批次绑定的硬度梯度曲线和有效硬化层深度实测记录,其余全靠猜。
每批交货应该随附哪些出厂检验文件?
最少要配齐五样文件:拉脱力测试结果、疲劳试验摘要、标明试验时长的 ISO 9227 中性盐雾试验报告、摆动力矩抽检记录,以及对应炉批号的钢材材质证明。报告上必须印有具体料号和生产批次,不能只挂一个笼统日期。这些测试项各自怎么验证零件可靠性,可参考文末的球头出厂检测专题文章。
相关阅读
- 球头出厂前的质量关卡:球销在发货前如何通过工厂检测:看同一颗球头的出厂测试端,从拉脱力一直验到中性盐雾。
- 球头防尘罩破裂:损坏风险、检查与更换指南:为什么决定整颗球头寿命的往往是防尘罩,而不是球座接触面。
- 球头失效:故障征兆、安全风险与更换指南:对照查看本文拆解的制造缺陷,装车后会出现哪些实际故障表现。
- 前悬架整备:控制臂、球头与衬套什么时候该一起换:球头损坏后的拆装整备与联动更换判断。
- 售后控制臂质量审核:底盘件采购的供应商验证清单:把这套审厂审核逻辑延伸应用到控制臂总成采购上。
- 产品分类:球头与稳定杆连杆:按车型平台查阅现行在供料号。
参考资料
[1] 带局部感应淬火球座区的铰接球头壳体与球销结构,美国专利 US4134701,1979 年授权,https://patentimages.storage.googleapis.com/pdfs/US4134701.pdf
[2] 球销楔横轧成形工艺的数值与试验分析,制造工程研究论文,https://daneshyari.com/article/preview/6694750.pdf
[3] 球头锻造工艺解析:成形流程、加热与热处理选型,Made-in-China.com 工厂指南,2026 年 11 月 16 日访问,https://www.made-in-china.com/factory/ball%20joint%20forging.html
[4] 螺纹制造工艺如何成为紧固件疲劳寿命的决定因素,广州聚信发展有限公司,2026 年 11 月 16 日访问,https://www.juxinfasteners.com/screws-and-bolts-industries-solutions/thread-manufacturing-process-becomes-decisive-factor-in-bolt.html
[5] 车辆转向系统球头功能研究,Annals of the Faculty of Engineering Hunedoara,2014 年,https://if.ugal.ro/old/TMB/2014/L10_Anale%202014_Baroiu.pdf
[6] 球头技术提示:配对球座检查与轴向弹性位移,TRW Aftermarket,2026 年 11 月 16 日访问,https://trwaftermarket.us/pages/tech-tips
[7] ISO 9227:2022 人造气氛腐蚀试验:中性盐雾试验,国际标准化组织(ISO),https://www.iso.org/obp/ui/fr/#!iso:std:81744:fr
[8] 腐蚀试验:盐雾方法与时长(DIN EN ISO 9227 NSS,5% NaCl,35 ± 2 ℃,96 h 至 1000 h),Nonachem 技术数据表,https://nonachem.com/assets/downloads/63457f67/corrosion-tests.pdf
[9] 橡胶波纹管、防尘罩与波纹套管:材料选型与温度范围,嘉兴拓森橡塑,2026 年 3 月 16 日,https://www.tosun-rubber.com/news/industry-news/rubber-bellows-boot-corrugated-sleeve-complete-guide.html
[10] 如何检查球头松旷,MOOG 技术提示,https://www.moogparts.com/content/dam/marketing/North-America/moog/pdf/tech-tips/How%20to%20Inspect%20Ball%20Joints%20for%20Looseness_MOOG%20Tech%20Tip.pdf
[11] MOT 检验手册:乘用车与轻型商用车第 2 部分 转向系统(转向球头过度磨损或自由间隙过大判为重大缺陷),英国政府官网 GOV.UK,2026 年 10 月 14 日更新,https://www.gov.uk/guidance/mot-inspection-manual-for-private-passenger-and-light-commercial-vehicles/2-steering
[12] 4×4 车辆耐蚀悬架系统:功能面盐雾时长建议,G·SAI,2026 年 4 月 18 日,https://gsaishockabsorber.com/corrosion-resistant-suspension-systems-for-4×4-vehicles-in-mexico/
最后更新:2026年11月16日 · 本文由禾田工程技术团队审校
