生产能力
禾田十大工序
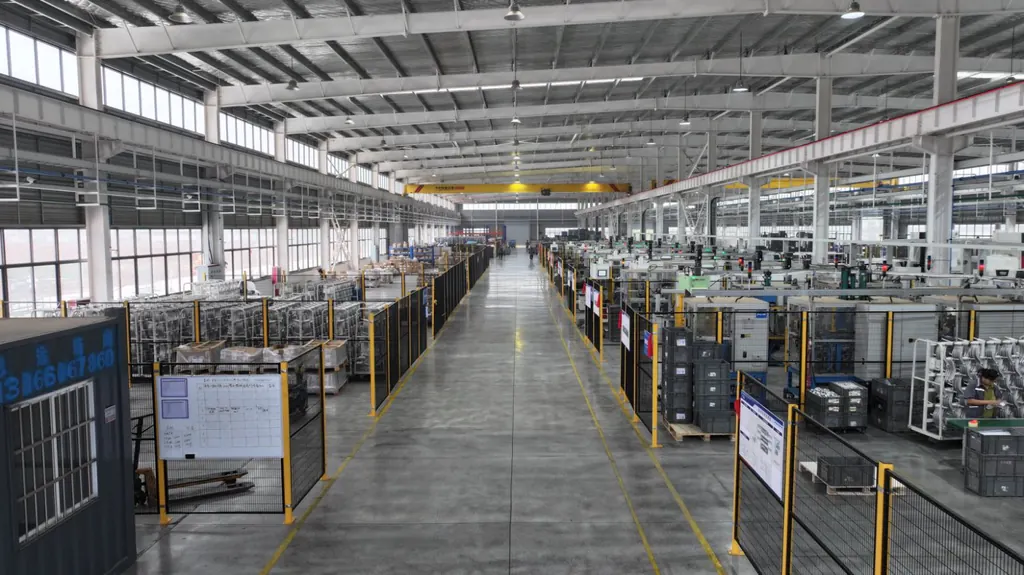
一个工厂,六大制造工艺:锻造、压铸、冲压焊接、橡胶硫化、机加工、装配,再加从热处理到X光检测的四道辅助工序。正因如此,目录里 9,500+ 个零件号(其中铝控制臂型号 1,800+ 个)的公差、追溯和交期,才能全部握在我们自己手里。
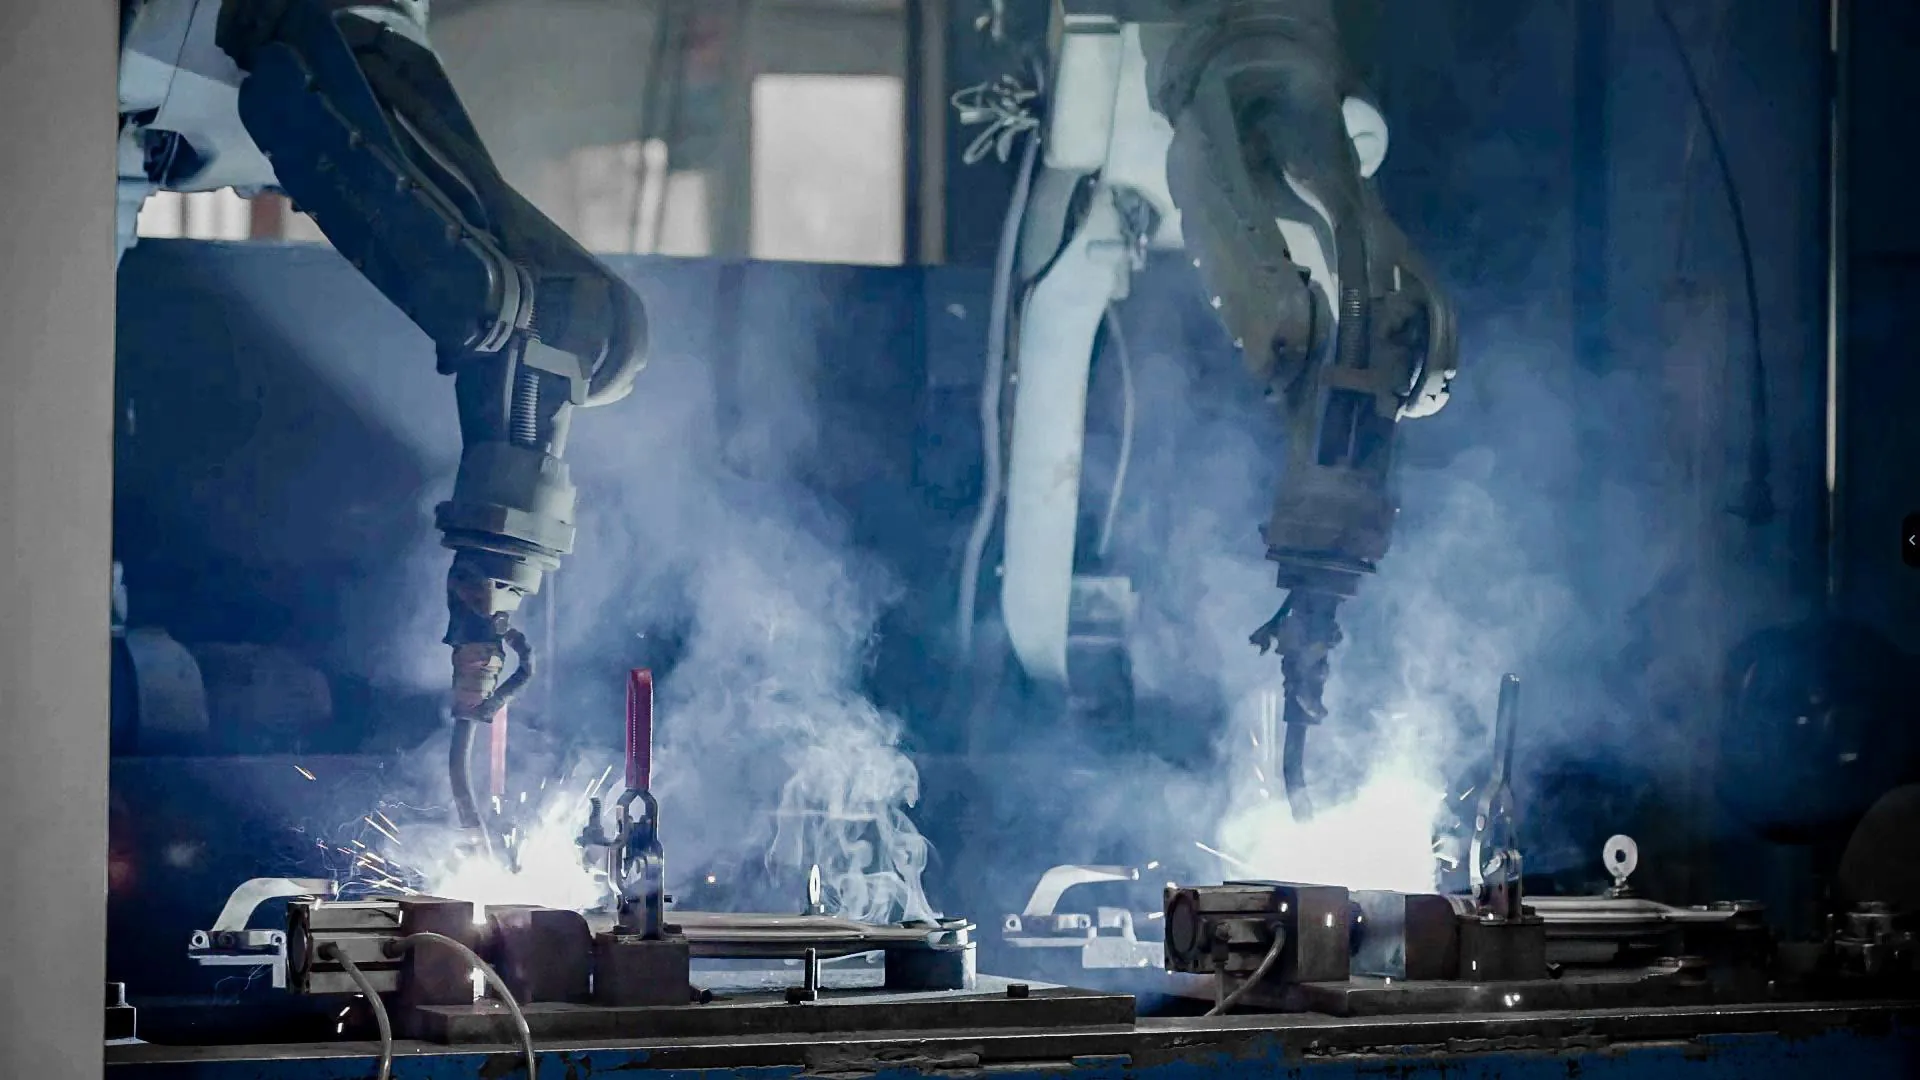
芜湖工厂机器人焊接单元 · 9,500 m² 冲压焊接车间的一部分。
工厂速览
160,000 m² 的自有产能
10
条铝锻线,最大压机 6,300 T(另有 2 条钢锻线)
12
台压铸机,160 T 至 800 T(高压 9 台 + 低压 3 台)
10
台焊接机器人,冲压焊接车间另有压机 25+ 台(60 T–315 T)
30+
台橡胶注射硫化机,另有液压机 8 台
108
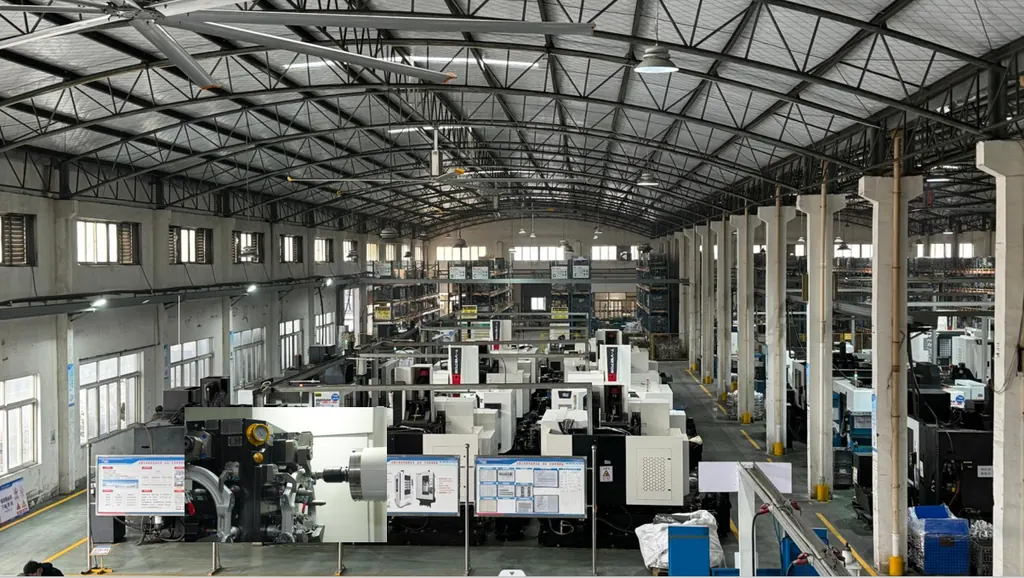
台加工中心(立式 88 台 + 卧式 20 台)
六大工艺
锻造、压铸、冲压、橡胶、机加工、装配
把一块坯料做成底盘零件的六大工艺,全部在自己厂里完成:从棒料、锭料进厂,到成品装配装箱出货。
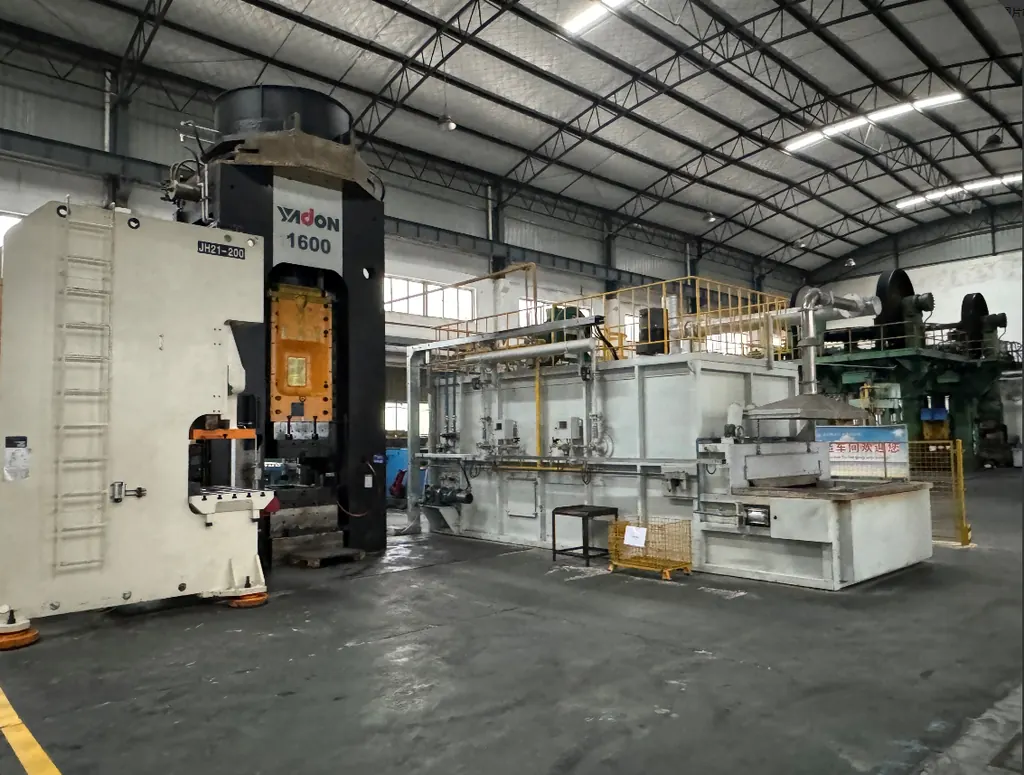
12,000 m² · 年产 700 万件
锻造
10 条铝锻线,含 2×6,300 T、2×2,500 T、4×1,600 T、2×1,000 T,另有 2 条钢锻线(2×2,500 T)。主要产品:控制臂本体、转向节、球头壳体。
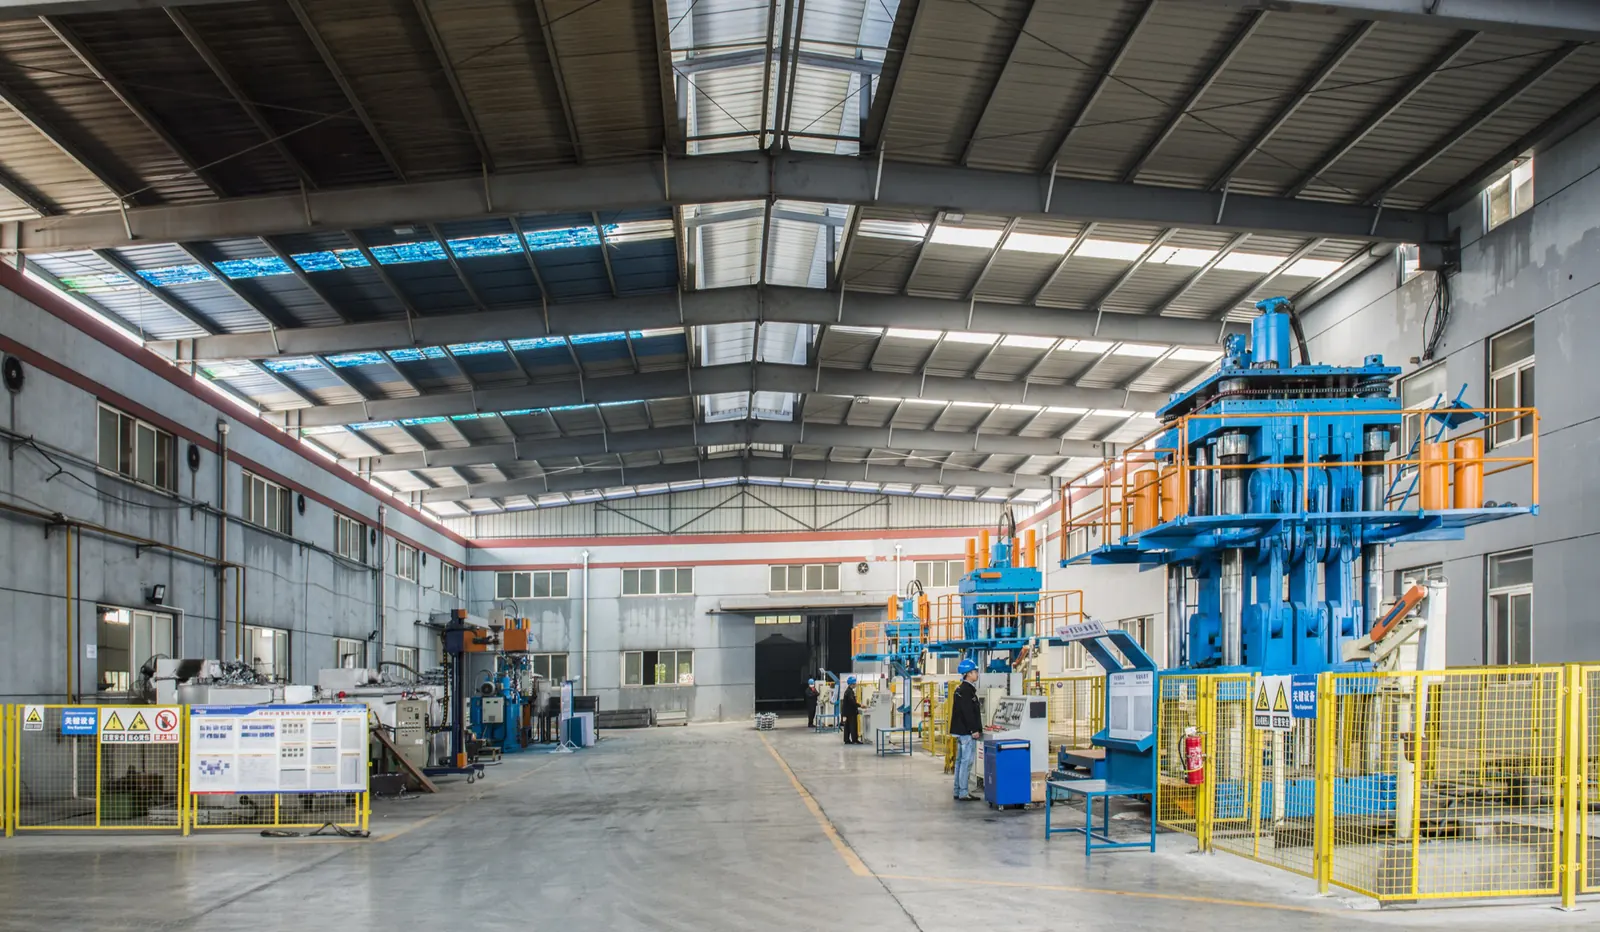
6,002 m² · 年产 200 万件
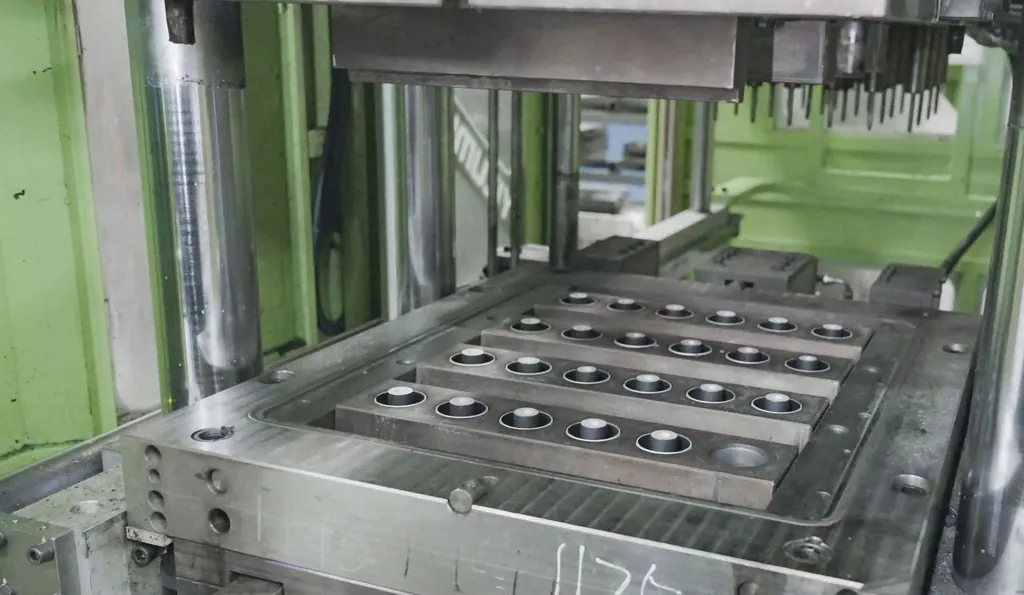
压铸
高压压铸机 9 台(2×160 T、3×280 T、1×400 T、2×500 T、1×800 T),另有低压机 3 台。产品:压铸控制臂、发动机与变速箱支架壳体。
辅助工序
四道工序,把零件做完整
从热处理到最后的X光检测,毛坯变成装箱出厂、可追溯的零件,中间就靠这几步。
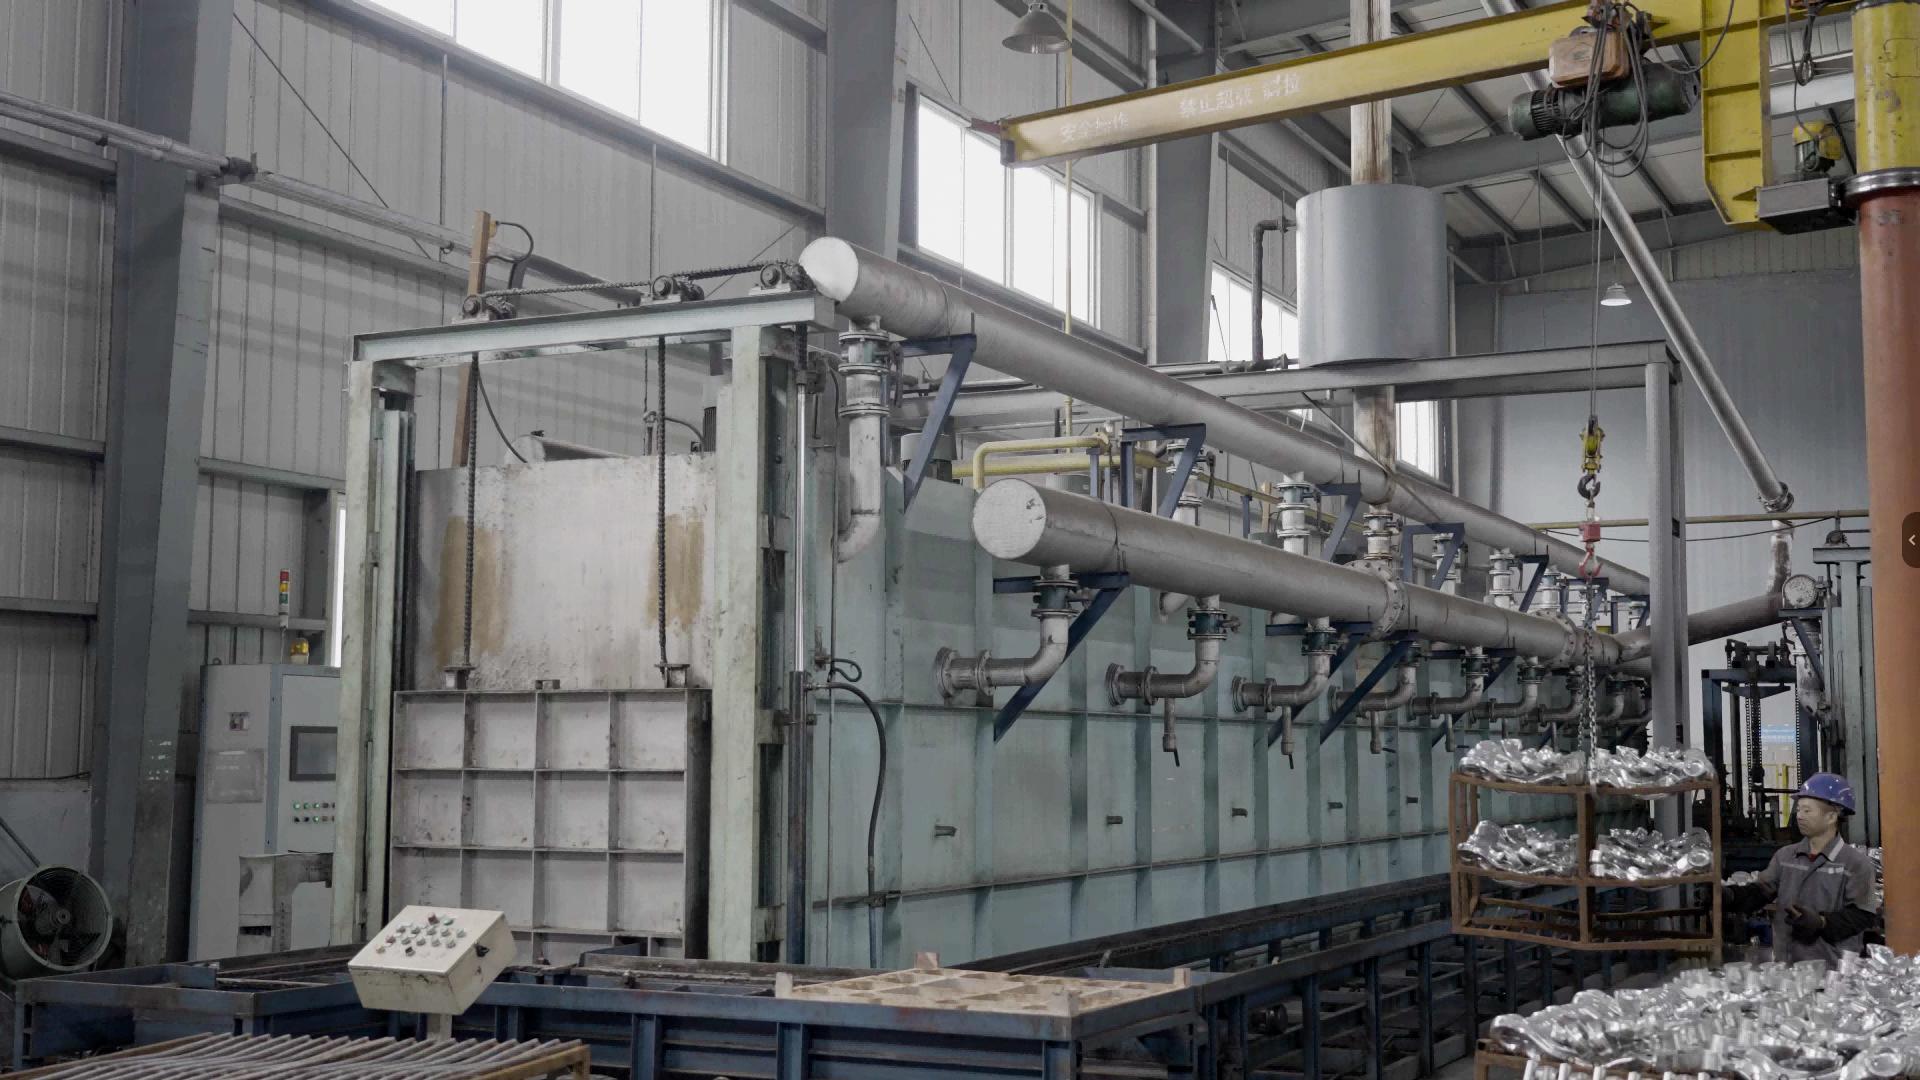
2,000 m² · 年产 600 万件
热处理
铝锻件专用固溶炉与时效炉,硬度和晶粒组织逐批受控。
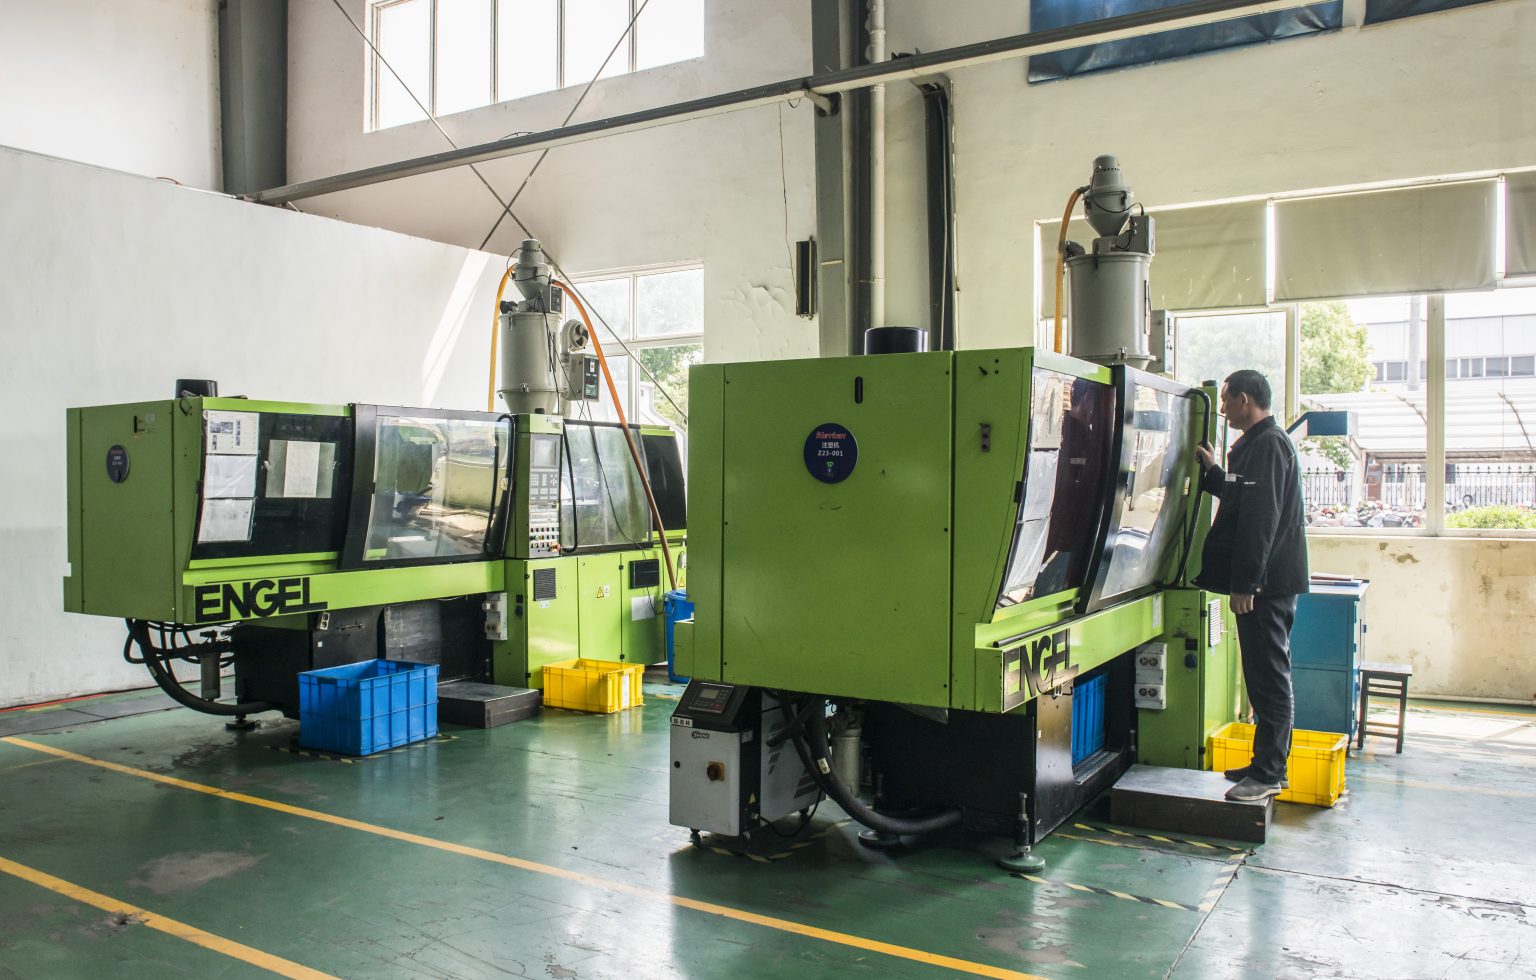
1,850 m² · 年产 600 万件
注塑
2×270 T + 2×330 T 注塑机,为悬置件和减震器上座配套生产工程塑料件。
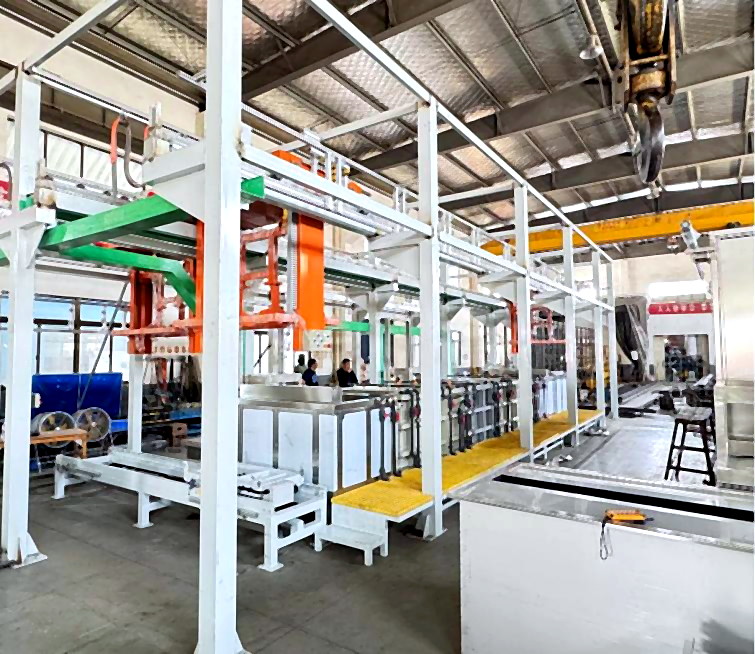
2,000 m²
荧光渗透检测
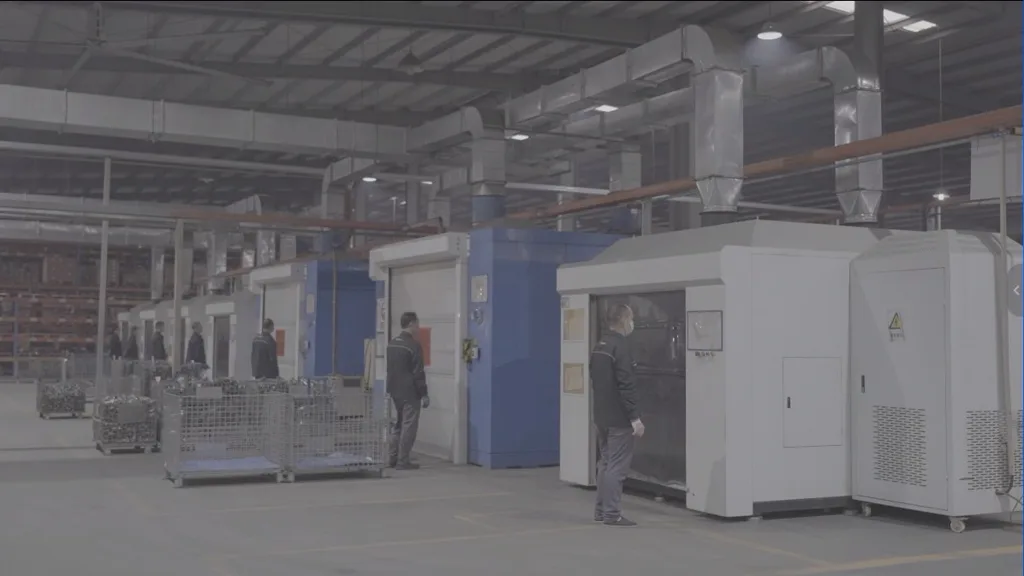
3 条自动荧光渗透检测线,用于安全关键锻件的表面裂纹检测,100% 全检。
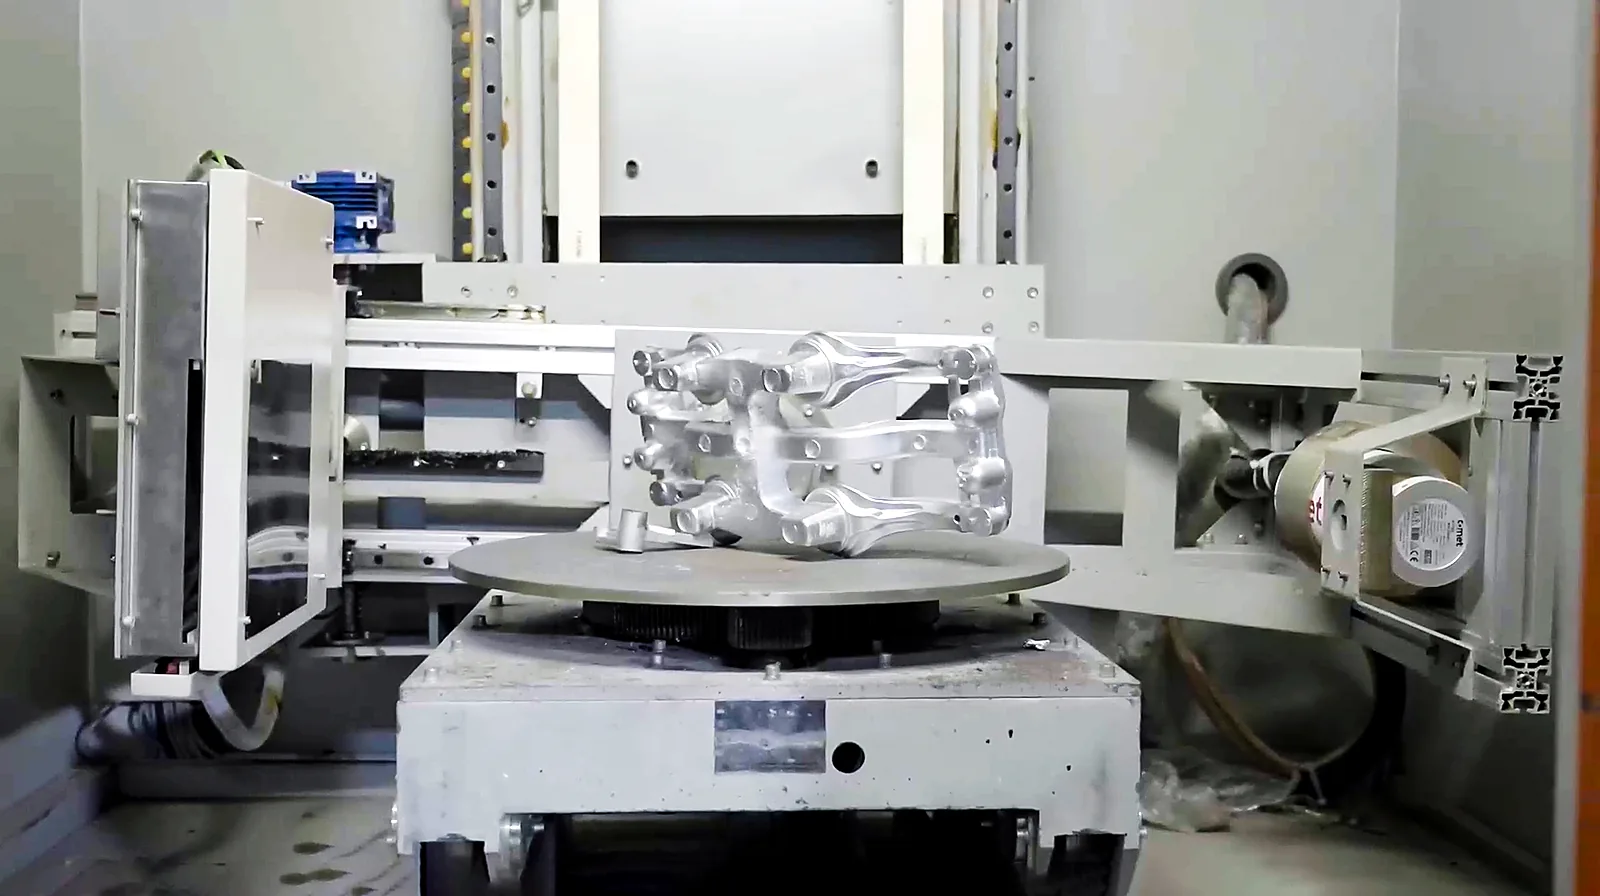
8,800 m² · 年产 100 万件
X光检测
X光柜检查压铸件内部气孔,同一检测舱也承担锻造控制臂机加工前的探伤。
检验与追溯
每批必检,每件可溯
过程控制不止于产线末端:渗透与X光检测就在厂内进行,材料验证则由我们自己的 CNAS 认证实验室承担,每个材料批次都做光谱分析、金相和疲劳台架试验。
质量工作也串成一条链:50+ 名专职人员分布在 11 个质量职能,每起客诉 24 小时内首次响应。详见质量与认证,或了解我们的工程师如何把一个零件从概念做到 SOP。
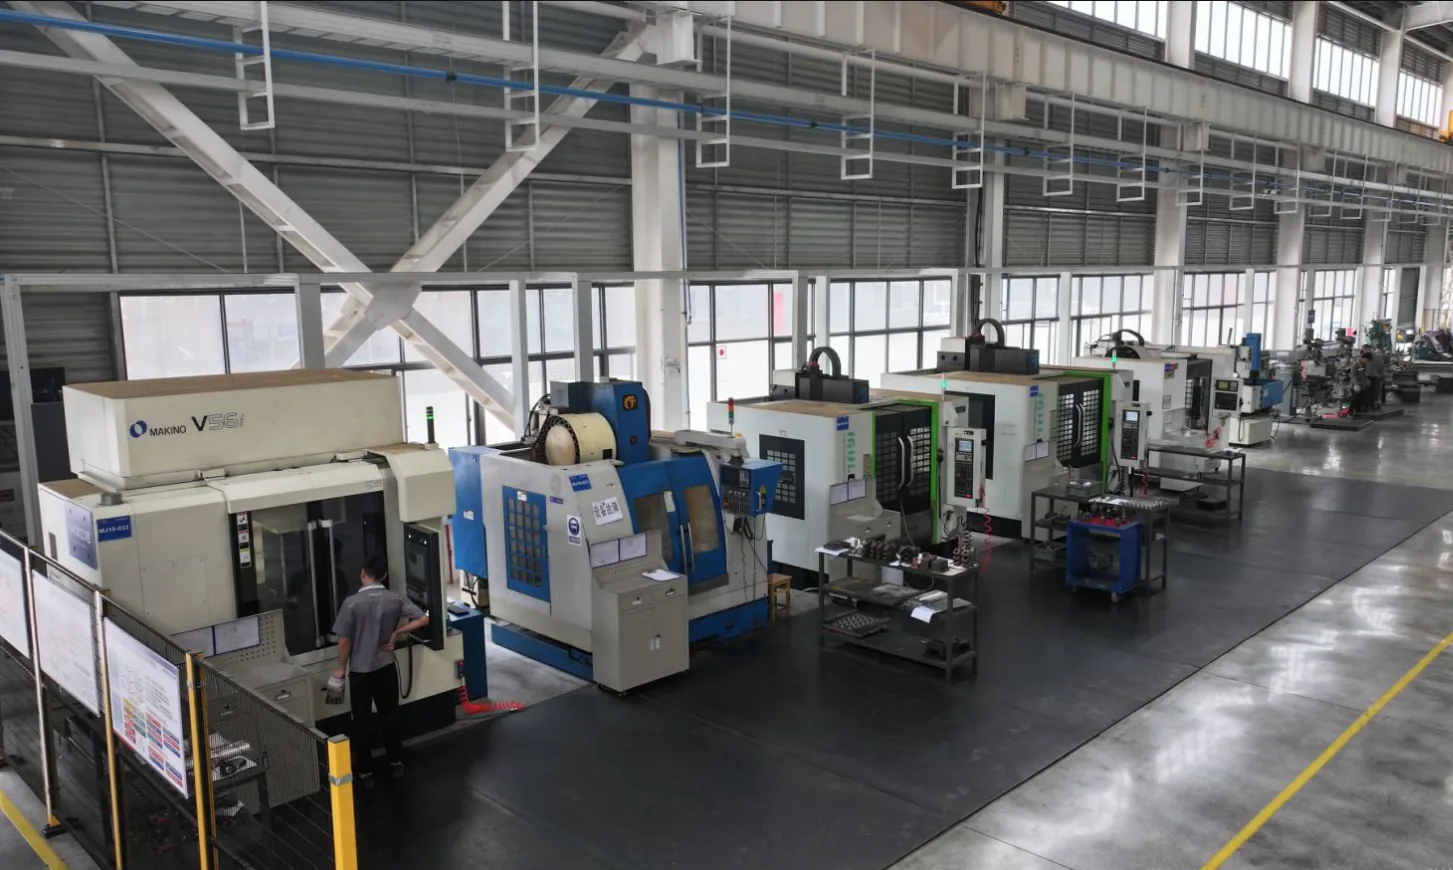
模具工装
每道工序背后,都有自己的模具车间
3,200 m² 专属车间、32 名专业人员,负责六大工艺全部模具的设计与制造。七大类模具,从橡胶硫化模到冷挤压模,全部自制、不外购。
下一步
来厂审核,或从一个料号开始。
对某道工序有技术疑问?售后团队 24 小时内给出首次反馈。