行业洞察
优质控制臂供应商必做的 5 项测试:采购验证清单
区分”经过验证的控制臂供应商”与”倒手贸易商”的是五项试验:整臂台架疲劳、球头销拉脱与转动力矩、盐雾防腐、尺寸过程能力、衬套粘接与 NVH 验证。每一项都对应公开标准或可审计的方法,每一项都会产出采购方可以索要的文件。供应商拿不出这五样,项目里的风险就是你的而不是他的。
速查对照表:五项试验
| 试验 | 证明什么 | 参考标准 | 向供应商索要什么 |
|---|---|---|---|
| 整臂台架疲劳 | 臂体经得住多年载荷循环不开裂 | QC/T 1127-2019(铝臂) | 带载荷谱与循环次数的疲劳报告 |
| 球头销拉脱与转动力矩 | 球头服役中不脱开、不卡滞 | QC/T 1021-2015(疲劳 ≥100 万次) | 拉脱力数值、转动力矩数据 |
| 盐雾防腐 | 镀层与球销扛得住融雪盐的冬天 | GB/T 10125/ISO 9227 | 试验小时数与各检查点照片 |
| 尺寸过程能力 | 出厂的每一根臂都与图纸一致 | PPAP/Cpk 实践 | 关键尺寸 Cpk 与测量报告 |
| 衬套粘接与 NVH 验证 | 橡胶不脱胶,减振性能符合设计 | 胶料规范+台架方法 | 粘接强度/疲劳数据、批次硬度记录 |
一、整臂台架疲劳:总成级证明
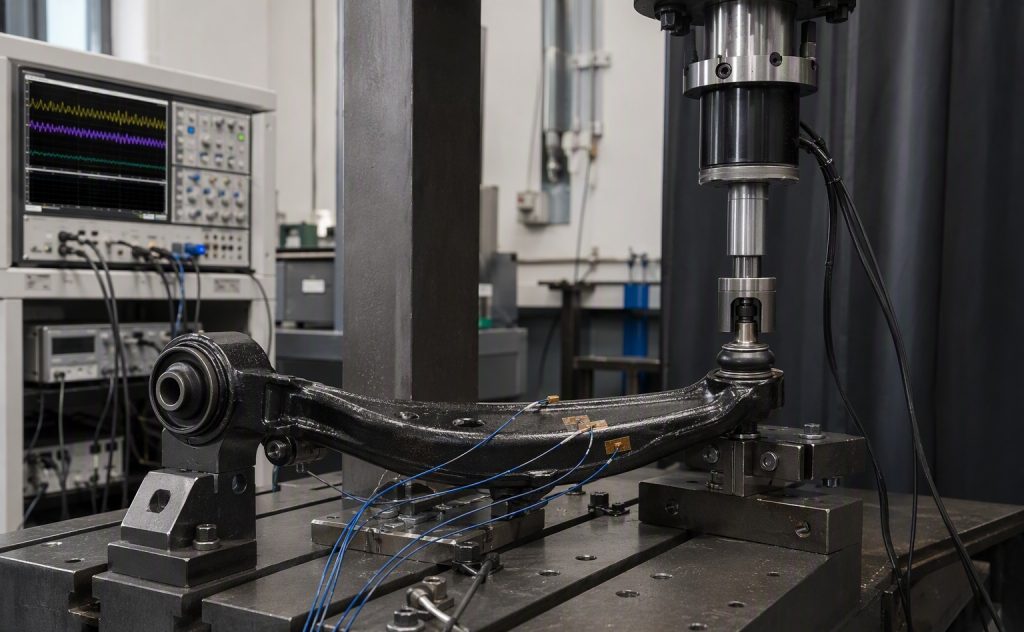
控制臂是疲劳件:每次过坑、每次转弯都对它加载,失效模式是焊缝、锻造过渡区或衬套孔处开裂。台架疲劳试验把臂装夹到工装上,施加循环载荷谱,直到目标循环次数——或者臂先裂。铝控制臂总成的技术条件与台架试验方法见 QC/T 1127-2019[1]。读报告时重要的不是”通过”章,而是载荷谱、循环次数与判废准则——载荷温柔的试验证明不了什么。
二、球头销拉脱与转动力矩:安全底线
球头是控制臂失效演变成车轮脱落事件的关口。QC/T 1021-2015[2]规定了悬架球头销总成的拉脱力、转动力矩与台架疲劳要求,疲劳寿命不低于 100 万次。拉脱试验测量把球销从座孔中拔出所需的力;转动力矩试验确认球头转动顺滑、无卡滞也无过大旷量。两个数值都要对着标准条款要,而不是听一句”通过了”。
三、盐雾试验:防腐是寿命问题
腐蚀不只是外观老化——它侵蚀球销、座孔与保持件,夹紧力随之流失,临界的球头最终变成脱开的球头。按 GB/T 10125(等同 ISO 9227)[3]做盐雾试验是标准验证方法。有用的问题是:镀层扛了多少小时、各检查点的零件照片长什么样——只说”防腐涂层”不报小时数,那是宣传不是工程。
四、尺寸过程能力:量产的一致性
样品做好容易,第一千根臂才是考验。尺寸验证意味着测量关键特性——球销座跳动量、衬套孔公差、安装孔位置——并证明其过程能力 Cpk。这正是 PPAP 纪律所形式化的:控制计划、测量系统分析、批产前批准。审核现场能当即拿出 Cpk 数据的供应商,体系是长在身上;需要一周”准备”的,体系是演给审核看的。
五、衬套粘接与 NVH 验证
压进臂体的衬套决定行驶质感,也决定臂的寿命。橡胶配方与硬度一致性决定减振特性,硫化控制决定多年后橡胶是否还粘在套筒上。橡胶-金属界面的粘接强度与疲劳试验、逐批次的硬度记录,就是可审计的证据。脱胶很少当场作声——它几个月后以异响和重复索赔的形式出现。
不同买家该怎么给五项加权
- 主机配套项目:五项全是必答题,文档质量本身就是产品的一部分——PPAP 包、认可实验室报告、批次与材料追溯。
- 售后经销商:优先疲劳、球头与防腐证据;尺寸一致性最终会体现为你的退货率。按这张清单审一次厂,胜过攒一年的索赔数据。
- 连锁修理厂与车队:你不会自己去做这些试验——但问一句”你们的臂由哪家实验室验证、报告有没有”,比价比表更快筛掉不合格供应商。
常见问题
对控制臂安全,哪一项试验最关键?
按 QC/T 1021-2015 的球头销拉脱与疲劳。球头脱开是直接关联安全的失效模式——车轮的定位连接可能就此丢失。疲劳与防腐试验是它的支撑,但球头接口就是安全底线。
100 万次循环算高门槛吗?
这是 QC/T 1021-2015 对球头销总成规定的下限。烂路上的真实服役会快速累积循环,标准的意图是筛掉早期失效的球头,而不是证明永不失效。
普通钢臂也需要这些试验吗,还是只针对铝臂?
都需要。QC/T 1127-2019 专门针对铝控制臂总成,但疲劳、球头、防腐与尺寸验证对钢制、铸造结构同样适用——失效模式不同,需要证据这件事不变。
CNAS 认可实验室改变了什么?
认可(CNAS,按 ISO/IEC 17025 纪律运行)意味着设备受控、方法受控、报告可追溯[4]。认可实验室的试验数据在 PPAP 提交里是可审计证据;没有认可背书的内部表格只是自述。
供应商拿得出报告,还会出批量问题吗?
会——如果报告只覆盖样件而量产漂移。这就是为什么尺寸过程能力(Cpk)与批次追溯要和型式试验并列:它们把你收到的这批货与被测样品连起来。
供应商应该多久重新验证一次?
行业惯例是材料、工艺、模具或生产地任何一项变更即重新验证,长线项目再加周期性复验——触发条件是”变化”,不是日历*。
关于禾田
芜湖禾田汽车工业有限公司自 1998 年起制造底盘悬挂零件。16 万平方米厂房运行 IATF 16949 认证质量体系[5],院内 CNAS 认可实验室执行本文所述的五项试验。我们的控制臂、球头、衬套、平衡杆连杆与悬置出口 30 多个国家,拥有 100 多项专利。
相关阅读
- 什么是控制臂?功能、故障症状与优质替换件选购指南
- 铝锻与冲压钢控制臂:哪种更适合你的车型平台?
- 主机配套如何甄选控制臂制造商:五项可验证的能力
- 德系车型控制臂适配指南:大众/宝马/奔驰平台的规律与陷阱
- 浏览分类:控制臂 — 禾田产品中心
参考标准与信源
- QC/T 1127-2019《乘用车麦弗逊悬架铝合金控制臂总成技术条件及台架试验方法》(工信部,2019-11-11 发布,2020-04-01 实施)。标准著录
- QC/T 1021-2015《汽车独立悬架球头销总成性能要求及台架试验方法》(工信部,2015-10-10 发布,2016-03-01 实施)——拉脱力、转动力矩与疲劳试验依据(疲劳寿命 ≥100 万次)。标准著录
- GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》(等同 ISO 9227)。openstd.samr.gov.cn
- CNAS(中国合格评定国家认可委员会);认可实验室按 ISO/IEC 17025 纪律运行。cnas.org.cn
- IATF 16949:2016,国际汽车行业质量管理体系标准。iatfglobaloversight.org
* 文中重新验证的做法(材料/工艺/模具/产地变更即复验,加周期性复验)为行业惯例,非强制规定。
最后更新:2026年10月16日 · 本文由禾田工程技术团队审校